.jpg)
Ô TÔ- XE MÁY - XE TẢI CỠ LỚN
Dây Curoa Rãnh Dọc PK, PJ, PL, PM, PH: Chọn Loại Nào Cho Đúng Ứng Dụng?
Tìm Hiểu Dây Curoa Rãnh Dọc PK, PJ, PL, PM, PH: Đặc Điểm Và Ứng Dụng
Một bộ dây chọn sai biên dạng có thể khiến cả dây chuyền dừng máy, dù dây mới được lắp chỉ vài ngày. Với dây curoa rãnh dọc, vẻ ngoài tương tự không đồng nghĩa với khả năng thay thế cho nhau. Sai khác nhỏ về bước rãnh, hình dạng puly hoặc chiều dài làm việc có thể gây trượt, tăng nhiệt, phát tiếng ồn và rút ngắn tuổi thọ ổ trục. Vì vậy, khi tìm hiểu dây curoa rãnh dọc PK, PJ, PL, PM, PH, điều quan trọng nhất không phải tên gọi, mà là mức độ phù hợp giữa dây, puly và điều kiện vận hành thực tế.
Năm biên dạng này xuất hiện trong nhiều hệ truyền động, từ thiết bị gia dụng nhỏ gọn đến động cơ ô tô và máy công nghiệp công suất lớn. Mỗi loại có bước rãnh riêng, thường đi kèm lựa chọn khác nhau về số gân, vật liệu, kết cấu lõi chịu lực và kích thước puly. Một thiết kế đạt chất lượng phải truyền đủ công suất trong dải tốc độ yêu cầu, đồng thời kiểm soát rung, nhiệt và tải tác động lên các bộ phận xung quanh.
Đặc điểm kỹ thuật quyết định chất lượng của các biên dạng PH, PJ, PK, PL, PM
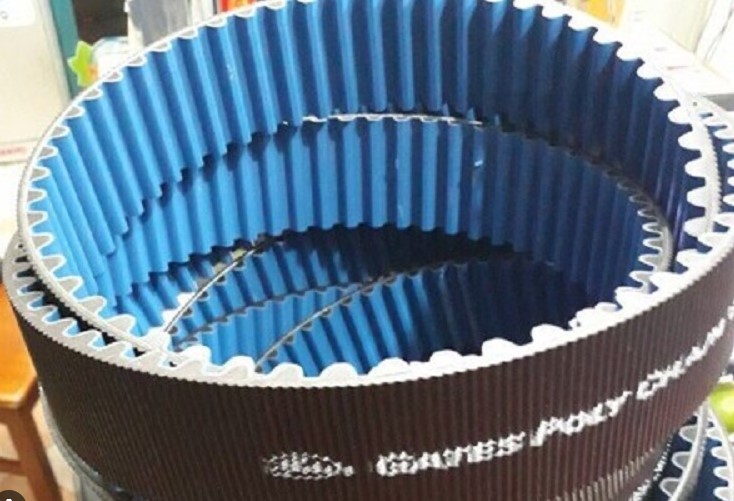
Bước rãnh phân biệt các biên dạng: PH 1,6 mm, PJ 2,34 mm, PK 3,56 mm, PL 4,7 mm và PM 9,4 mm. Dây phải khớp với rãnh puly; chiều dài tương đương không thể bù cho khác biệt biên dạng. Lắp sai dễ gây mòn gân, sinh nhiệt và trượt khi tải tăng. Biên dạng lớn hơn cũng không mặc nhiên hiệu quả hơn nếu kích thước puly, tốc độ và tải không phù hợp.
Chất lượng còn phụ thuộc vào hợp chất đàn hồi, lõi chịu lực và điều kiện vận hành. Cần kiểm tra khả năng chịu nhiệt, dầu, độ ẩm, rung và tiếng ồn theo từng mã sản phẩm; đồng thời đối chiếu dung sai, dữ liệu thử nghiệm và hướng dẫn bảo quản của nhà sản xuất.
Bước rãnh và khả năng tương thích với puly
Bước rãnh là khoảng cách giữa hai gân liền kề, được dùng để phân biệt các biên dạng. Các trị số danh nghĩa thường gặp được trình bày dưới đây; thông số chế tạo và dung sai cụ thể cần đối chiếu với tài liệu của nhà sản xuất dây, puly.
| Biên dạng | Bước rãnh danh nghĩa | Hướng ứng dụng thường gặp |
|---|---|---|
| PH | 1,6 mm | Thiết bị nhỏ gọn, puly và không gian lắp đặt hạn chế |
| PJ | 2,34 mm | Thiết bị gia dụng, máy tập và truyền động gọn nhẹ |
| PK | 3,56 mm | Hệ dẫn động phụ trợ ô tô và nhiều cụm máy dân dụng |
| PL | 4,7 mm | Quạt, bơm, máy nén và truyền động công nghiệp |
| PM | 9,4 mm | Truyền động công nghiệp tải lớn, kích thước puly phù hợp |
Không thể lấy dây PK lắp vào puly PJ chỉ vì chiều dài gần bằng nhau. Gân dây phải tiếp xúc đúng với hình dạng rãnh puly; nếu tiếp xúc lệch, áp lực sẽ tập trung vào vùng nhỏ thay vì phân bố trên bề mặt làm việc. Hậu quả có thể là mòn mép gân, sinh nhiệt và trượt khi tải tăng. Tương tự, không nên mặc định PM luôn “tốt hơn” PL: biên dạng lớn hơn chỉ phát huy hiệu quả khi kích thước puly, tốc độ và tải được thiết kế tương ứng.
Vật liệu, lõi chịu lực và những giới hạn cần kiểm tra
Chất lượng dây không chỉ nằm ở lớp cao su nhìn thấy bên ngoài. Hợp chất đàn hồi quyết định khả năng chịu uốn lặp lại, ma sát và tác động của môi trường; lớp lõi chịu lực ảnh hưởng đến độ ổn định chiều dài khi vận hành. Nhiều dòng sản phẩm sử dụng EPDM hoặc chloroprene, kết hợp lõi sợi có đặc tính khác nhau tùy thiết kế. Không có một công thức vật liệu tối ưu cho mọi ứng dụng: nhiệt độ, hơi dầu, độ ẩm và chế độ tải đều phải được xem xét riêng.
Chẳng hạn, vị trí gần động cơ có thể đòi hỏi khả năng chịu nhiệt và chống lão hóa tốt, trong khi dây chạy trong thiết bị đóng kín cần đặc biệt chú ý đến rung và tiếng ồn. Khả năng chịu dầu cũng phải được xác nhận theo đúng mã sản phẩm; một dây chịu được dầu văng nhẹ không có nghĩa là phù hợp để ngâm dầu liên tục. Khi thẩm định chất lượng, nên yêu cầu thông số kỹ thuật, điều kiện thử nghiệm và khuyến nghị bảo quản thay vì chỉ dựa vào mô tả “siêu bền”.
Ứng dụng thực tế: Chọn đúng biên dạng thay vì chọn dây theo cảm tính
Chọn biên dạng dây đai cần dựa trên cấu hình truyền động và điều kiện vận hành, thay vì chỉ nhìn kích thước dây cũ. PH và PJ phù hợp với các cụm nhỏ gọn, nhưng vẫn phải kiểm tra tải, đường kính puly, lực căng động và độ đồng phẳng. Với PK, cần đối chiếu số gân, biên dạng, chiều dài và sơ đồ luồn dây, nhất là trong hệ phụ trợ ô tô.
Ở truyền động công nghiệp, PL và PM đáp ứng những yêu cầu khác nhau về tải và không gian. Khả năng truyền công suất còn phụ thuộc số gân, góc ôm và tốc độ dây. Nếu dây trượt hoặc mòn lệch, cần kiểm tra puly, tăng đơ và ổ trục trước khi thay dây.
PH và PJ trong các hệ truyền động nhỏ gọn
PH thường được cân nhắc khi không gian lắp đặt chật và hệ truyền động cần puly nhỏ phù hợp với thiết kế. Các gân có bước sát nhau giúp bố trí nhiều điểm tiếp xúc trên bề rộng dây, nhưng không cho phép bỏ qua giới hạn về tải hoặc đường kính puly tối thiểu do nhà sản xuất quy định. Trong thiết bị nhỏ, chỉ một sai lệch lắp ráp cũng có thể tạo tiếng rít hoặc làm mòn dây nhanh vì khoảng cách giữa các chi tiết thường rất hạn chế.
PJ là lựa chọn quen thuộc trong một số máy giặt, máy sấy, máy tập thể dục và cụm truyền động gọn. Khi thiết bị thường xuyên khởi động, dừng hoặc đổi mức tải, người thiết kế phải xét cả lực căng động chứ không chỉ công suất ở trạng thái ổn định. Một dây PJ chất lượng tốt vẫn có thể hỏng sớm nếu puly lệch tâm hoặc cơ cấu tăng đơ hoạt động không đúng. Kiểm tra độ đồng phẳng của puly vì thế quan trọng không kém việc chọn đúng mã dây.
PK trong hệ phụ trợ ô tô và thiết bị dân dụng
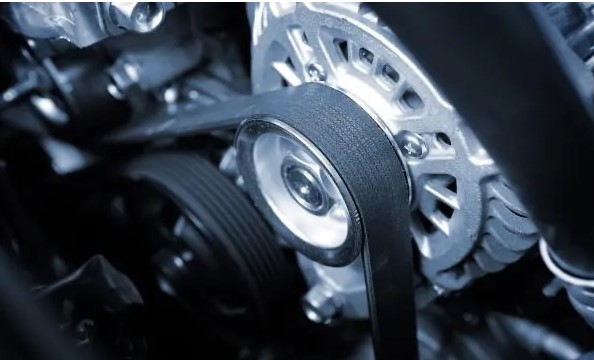
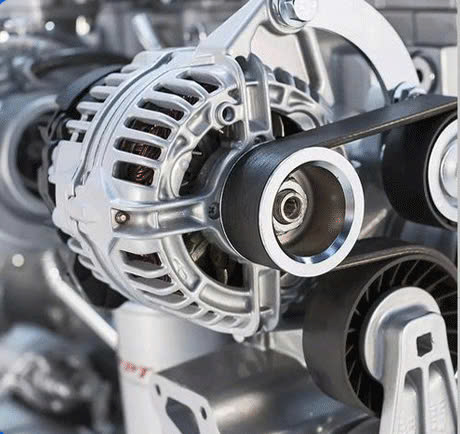
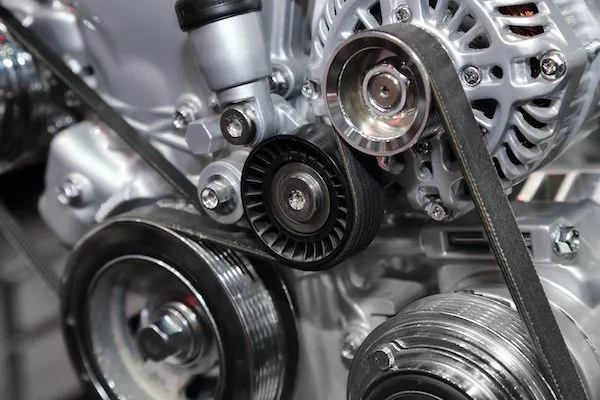
PK được sử dụng rộng rãi trong hệ dẫn động phụ trợ ô tô, nơi một dây có thể làm việc với nhiều puly để dẫn động máy phát, máy nén điều hòa hoặc các cụm phụ trợ khác, tùy cấu hình xe. Môi trường này đặt ra yêu cầu cao về khả năng uốn theo đường đi phức tạp, chịu thay đổi tốc độ liên tục và vận hành ổn định trong khoang máy nóng. Với thiết bị dân dụng, PK cũng xuất hiện khi thiết kế cần kết hợp độ gọn với khả năng truyền tải thích hợp.
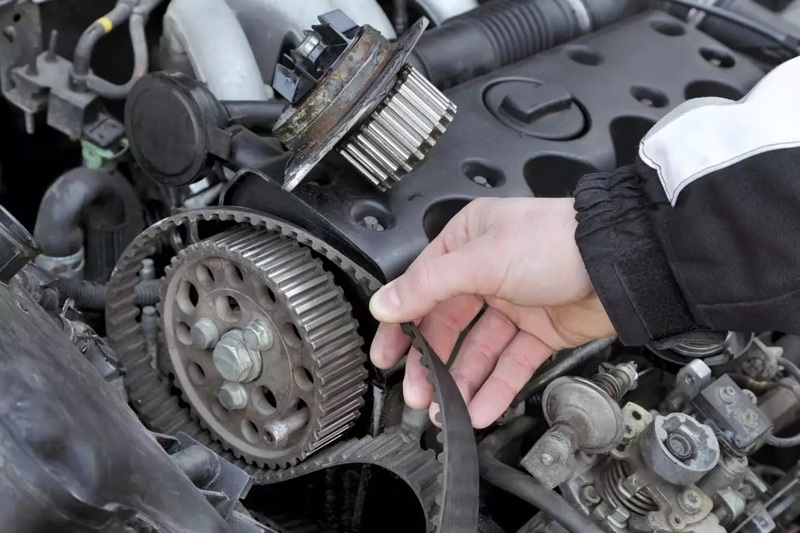
Thay dây PK trên ô tô không nên dừng ở việc đọc chiều dài in trên dây cũ. Cần đối chiếu số gân, biên dạng, quy ước chiều dài và sơ đồ luồn dây theo đúng đời xe hoặc cụm máy. Các ký hiệu chiều dài có thể dựa trên phương pháp đo khác nhau; hai dây ghi trị số gần giống nhau chưa chắc cho vị trí làm việc đúng của tăng đơ. Nếu dây cũ bị mòn một phía, việc chỉ lắp dây mới mà không kiểm tra puly, tăng đơ và vòng bi có thể khiến hư hỏng lặp lại.
PL và PM cho các truyền động công nghiệp
PL thường được xem xét ở quạt công nghiệp, bơm, máy nén và những thiết bị cần truyền công suất đáng kể nhưng vẫn muốn bố trí hệ truyền động tương đối gọn. PM có bước rãnh lớn hơn, phù hợp với những thiết kế công nghiệp tải nặng đáp ứng được yêu cầu về puly và không gian. Tuy nhiên, năng lực truyền công suất không thể suy ra chỉ từ tên PL hay PM: nó còn phụ thuộc số gân, góc ôm, tốc độ dây, đường kính puly và điều kiện tải.
Trong nhà máy, tải khởi động cao và thời gian chạy dài có thể làm lộ rõ một lựa chọn dây thiếu dự phòng. Nếu dây thường xuyên trượt lúc khởi động, cần đánh giá đồng thời lực căng, tỷ số truyền, góc ôm và công suất yêu cầu; tăng lực căng vô điều kiện có thể chuyển rủi ro sang ổ trục. Với hệ nhiều dây hoặc nhiều cụm truyền động, nên ghi nhận cấu hình từng máy riêng biệt, vì một thay đổi nhỏ ở puly có thể khiến mã dây từng dùng trước đó không còn phù hợp.
Kiểm soát chất lượng từ khâu chọn mua đến bảo trì vận hành
Chất lượng dây truyền động phụ thuộc vào việc xác minh biên dạng, số gân, chiều dài theo quy ước của nhà cung cấp và điều kiện làm việc trước khi mua. Cần đối chiếu tài liệu thiết bị, kiểm tra khả năng truy xuất, tình trạng dây khi nhận và bảo quản đúng hướng dẫn. Khi lắp đặt, phải cô lập nguồn năng lượng, kiểm tra puly, ổ trục, độ thẳng hàng và chỉnh lực căng theo tài liệu kỹ thuật; không cạy dây vào rãnh. Trong vận hành, tiếng rít, mòn lệch hoặc nứt gân là dấu hiệu cần kiểm tra toàn bộ cụm truyền động, không chỉ thay dây. Ghi lại lịch sử bảo trì và dừng máy kiểm tra nếu nhiệt độ hoặc tiếng ồn tăng bất thường.
Thông tin cần xác minh trước khi đặt dây
Mã dây là điểm khởi đầu, không phải toàn bộ hồ sơ lựa chọn. Bộ phận kỹ thuật nên đối chiếu nhãn máy, bản vẽ, mã puly và tài liệu của nhà sản xuất thiết bị gốc. Nếu không còn dây mẫu đáng tin cậy, cần đo puly và khảo sát đường đi của dây theo đúng phương pháp kỹ thuật, thay vì ước lượng bằng thước dây quấn quanh cụm máy. Đặc biệt, phải xác nhận cách nhà cung cấp định nghĩa chiều dài dây trước khi thay thế giữa các thương hiệu.
- Biên dạng và số gân: Phải khớp với puly, đồng thời phù hợp bề rộng làm việc của toàn bộ cụm truyền động.
- Chiều dài và dung sai: Đối chiếu ký hiệu đo, vị trí làm việc của tăng đơ và phạm vi điều chỉnh còn lại.
- Điều kiện làm việc: Xem xét nhiệt độ, hơi dầu, bụi, độ ẩm, chu kỳ khởi động và mức tải cực đại.
- Khả năng truy xuất: Ưu tiên sản phẩm có mã nhận diện rõ, tài liệu kỹ thuật và hướng dẫn lắp đặt phù hợp.
Dấu hiệu bề mặt đẹp hoặc bao bì bắt mắt không chứng minh được độ ổn định khi vận hành. Với ứng dụng quan trọng, người mua nên kiểm tra tính nhất quán giữa các lô hàng, tình trạng dây khi nhận và điều kiện lưu kho. Dây cần được bảo quản theo hướng dẫn của nhà sản xuất, tránh nhiệt, ánh nắng trực tiếp, hóa chất và biến dạng do treo hoặc đè nén sai cách. Vật tư lưu kho kém có thể xuống cấp trước cả khi được đưa lên máy.
Lắp đặt, phát hiện hư hỏng và bảo trì an toàn
Trước khi lắp, phải cô lập nguồn năng lượng và thực hiện quy trình khóa, treo thẻ an toàn của cơ sở. Làm sạch rãnh puly, kiểm tra ba via, độ đảo, tình trạng ổ trục và độ thẳng hàng. Không dùng tua vít cạy dây lên puly, vì thao tác này có thể làm tổn thương lõi chịu lực mà mắt thường khó nhận ra. Sau khi lắp, đặt lực căng theo tài liệu của thiết bị hoặc nhà sản xuất dây; không có một trị số lực căng chung áp dụng cho mọi hệ PH, PJ, PK, PL và PM.
Tiếng rít khi tăng tải thường gợi ý hiện tượng trượt, nhưng cũng có thể liên quan đến puly bẩn, tăng đơ yếu hoặc tuyến dây sai. Mòn lệch về một mép cần kiểm tra độ đồng phẳng và góc đặt puly; nứt, bong lớp vật liệu hoặc mất gân đòi hỏi đánh giá cả tuổi dây lẫn điều kiện môi trường. Đừng chỉ thay dây khi dấu hiệu hư hỏng cho thấy nguyên nhân nằm ở cụm truyền động. Quan sát vị trí và dạng mòn giúp khoanh vùng sự cố chính xác hơn việc phán đoán qua tiếng ồn.
Trong bảo trì định kỳ, nên ghi lại mã dây, ngày lắp, giờ chạy, tình trạng puly, mức rung và các lần điều chỉnh lực căng. Dữ liệu này giúp nhận biết dây hỏng sớm bất thường và so sánh hiệu quả giữa các cấu hình đã sử dụng. Nếu sau khi thay dây, nhiệt độ ổ trục hoặc tiếng ồn tăng rõ rệt, cần dừng kiểm tra theo quy trình an toàn thay vì tiếp tục chạy để “dây tự vào rãnh”. Một hệ truyền động ổn định phải được đánh giá bằng trạng thái vận hành của cả cụm máy, không chỉ bằng việc dây còn nguyên vẹn.